
Laserreinigung – Oberflächen kontrolliert und materialbezogen bearbeiten
RC prüft Untergrund, Beschichtung und Verschmutzung, legt eine Probefläche an und stimmt Leistung, Pulsfolge, Arbeitsabstand und Absaugung auf das gewünschte Reinigungsergebnis ab.
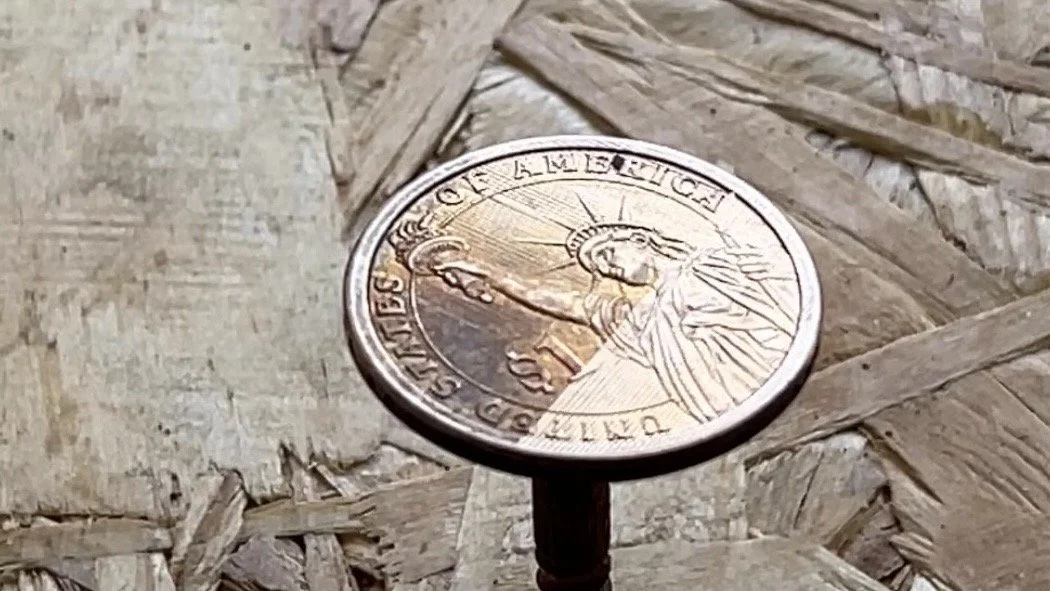
Laserreinigung beginnt mit Materialprüfung und Probefläche
Laserreinigung ist ein berührungsarmes Verfahren zum gezielten Abtragen geeigneter Verschmutzungen, Oxidschichten oder Beschichtungsanteile. Kurze Laserimpulse bringen Energie in die oberste Schicht ein; je nach Materialkombination wird diese gelöst, verdampft oder als Partikel freigesetzt. Der Untergrund soll dabei möglichst erhalten bleiben. Ob das gelingt, lässt sich nicht aus dem Materialnamen allein ableiten.
Entscheidend sind unter anderem Grundmaterial, Beschichtung, Farbe, Schichtdicke, Wärmeleitfähigkeit, Bauteilgeometrie und das vereinbarte Zielbild. RC beginnt deshalb nicht mit einer pauschalen Flächenbearbeitung, sondern mit Sichtprüfung, Materialabgrenzung und einer dokumentierten Probefläche. Erst deren Ergebnis zeigt, ob das Verfahren technisch geeignet und wirtschaftlich sinnvoll ist.
Warum das Ergebnis nicht pauschal versprochen werden kann
Begriffe wie „schonend“, „chemiefrei“ oder „rückstandsfrei“ sind ohne konkreten Befund zu ungenau. Unpassende Parameter können Patina, Anlauffarben, Lack, Kanten, Gravuren oder den Grundwerkstoff verändern. Bei unbekannten Altbeschichtungen und brandbedingten Rückständen muss außerdem geklärt werden, welche Stoffe beim Abtrag entstehen können.
Nicht nur der Laserstrahl ist sicherheitsrelevant. Reflexionen an blankem Metall, Brandgefahr, heiße Partikel und freigesetzte Prozessstoffe müssen in der Arbeitsplanung berücksichtigt werden. Deshalb gehören Gefährdungsbeurteilung, abgegrenzter Arbeitsbereich, geeignete Abschirmung, persönliche Schutzausrüstung und wirksame Absaugung zum Verfahren. Eine Probefläche ersetzt diese Schutzplanung nicht, sondern ergänzt sie.
Geeignete Anwendungen der Laserreinigung
Nach Materialprüfung und Zieldefinition kann Laserreinigung für unterschiedliche Aufgaben geprüft werden:
Metalloberflächen:
Rost, Oxidschichten oder Beschichtungsreste auf geeigneten Metallteilen kontrolliert abtragen.
Technische Bauteile:
zugängliche Funktionsflächen, Werkzeuge oder Komponenten bearbeiten, wenn Geometrie und Material einen sicheren Prozess zulassen.
Holzoberflächen:
oberflächennahe Verfärbungen oder Schichten nur nach besonders vorsichtiger Probefläche prüfen, da Holzart, Struktur und Feuchte das Ergebnis stark beeinflussen.
Beton und Mauerwerk:
mineralische Untergründe materialbezogen testen; Porosität, Zuschläge, Fugen und vorhandene Beschichtungen berücksichtigen.
Rückstände nach Brandschäden:
Ruß oder Rauchverfärbungen auf ausgewählten, freigegebenen Oberflächen bearbeiten, sofern Kontamination, Untergrund und Absaugkonzept geklärt sind.
Oberflächen nach Wasserschäden:
nur geeignete oberflächliche Rückstände behandeln; Feuchtemessung, Trocknung und Ursachenbeseitigung werden dadurch nicht ersetzt.
Wie gepulste Laserstrahlung Schichten kontrolliert abträgt
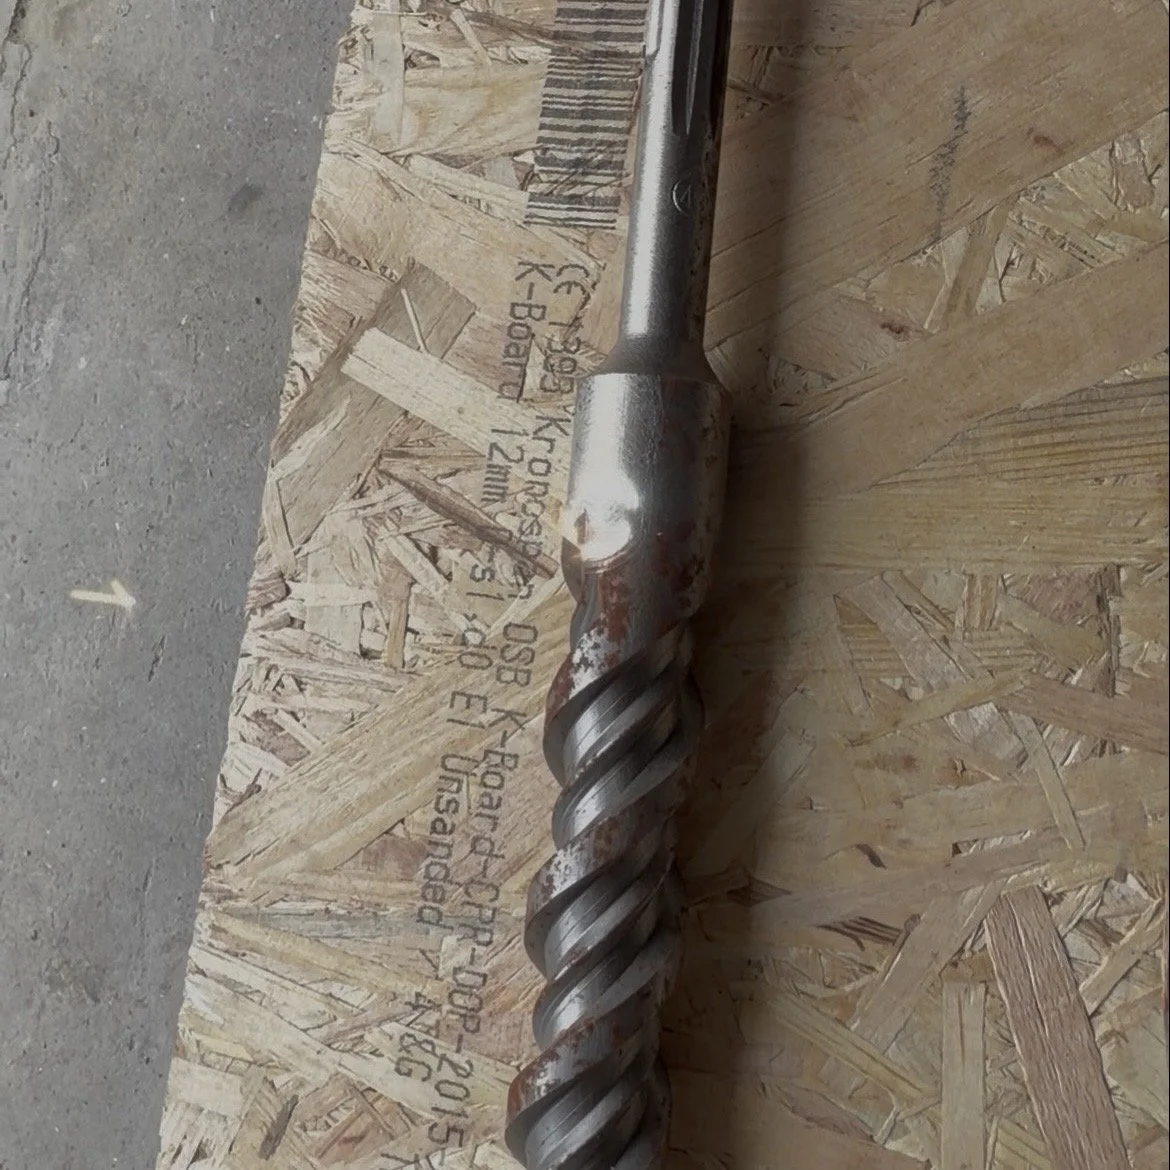
Bei der Laserreinigung treffen kurze, gebündelte Lichtimpulse auf die zu entfernende Schicht. Wie stark diese Energie aufgenommen wird, hängt von Wellenlänge, Farbe und physikalischen Eigenschaften der Schicht und des Untergrunds ab. Daraus ergeben sich die einstellbaren Prozessparameter: Leistung beziehungsweise Pulsenergie, Frequenz, Scangeschwindigkeit, Fokus, Arbeitsabstand und Anzahl der Überfahrten.
Eine niedrige Einstellung ist nicht automatisch materialschonend und eine hohe Einstellung nicht automatisch effizient. Bewertet werden Reinigungsgrad, sichtbare und fühlbare Oberflächenveränderung, Temperaturentwicklung, Kantenverhalten und Arbeitsgeschwindigkeit. Das Ergebnis der Probefläche wird fotografisch festgehalten und mit dem gewünschten Zielzustand abgeglichen.
Beim Reinigen und Entschichten können Rauch, Dämpfe und feine Partikel entstehen. Die DGUV nennt deshalb neben dem Schutz vor Laserstrahlung ausdrücklich eine funktionsfähige, effiziente Absaugung. Für den betrieblichen Einsatz gelten außerdem die Anforderungen der OStrV an Gefährdungsbeurteilung, fachkundige Durchführung, Schutzmaßnahmen und – abhängig von der Laserklasse – den Laserschutzbeauftragten.
Vom Foto bis zur dokumentierten Freigabe
Anfrage und Ziel klären:
Fotos, Materialangaben, Bauteilgröße, Zugänglichkeit und gewünschtes Ergebnis aufnehmen.
Untergrund und Schicht prüfen:
Grundmaterial, Verschmutzung oder Beschichtung abgrenzen und unbekannte Stoffe als offene Prüfposition dokumentieren.
Arbeitsbereich planen:
Zugänge, Reflexionsflächen, Abschirmung, Kennzeichnung, Absaugung, Brandschutz und persönliche Schutzausrüstung festlegen.
Probefläche anlegen:
Parameter schrittweise einstellen und einen klar begrenzten Vergleichsbereich erzeugen.
Ergebnis bewerten:
Reinigungsgrad, Oberflächenveränderung, Zeitbedarf und erforderliche Nacharbeit gemeinsam gegen das Zielbild prüfen.
Fläche bearbeiten:
Erst nach Freigabe werden die vereinbarten Bereiche mit den dokumentierten Parametern ausgeführt und laufend kontrolliert.
Abschluss dokumentieren:
bearbeitete Zonen, Abweichungen, Fotos und offene Folgeschritte festhalten; Prozessrückstände fachgerecht aufnehmen.
Vorteile bei geeigneter Oberfläche
Gezielte Bearbeitung:
Der Laser wirkt in einem definierten Arbeitsbereich und kann komplexe Konturen erreichen, wenn Geometrie und Sichtlinie geeignet sind.
Berührungsarmer Prozess:
Es entsteht kein mechanischer Strahldruck durch ein Strahlmittel auf der Oberfläche.
Keine zusätzliche Durchfeuchtung:
Das Verfahren bringt kein Reinigungswasser in das Bauteil ein; vorhandene Bauteilfeuchte muss trotzdem separat bewertet werden.
Parameter dokumentierbar:
Probefläche, Einstellungen und Ergebnis können nachvollziehbar miteinander verglichen werden.
Weniger zusätzliches Strahlmittel:
Abgetragenes Material und Prozessstoffe bleiben dennoch als zu erfassende Rückstände bestehen.
Klare Entscheidung vor der Fläche:
Eignung und erwartbarer Reinigungsgrad werden vor einem größeren Auftrag sichtbar.
Dokumentierte Probeflächen an Metallbauteilen
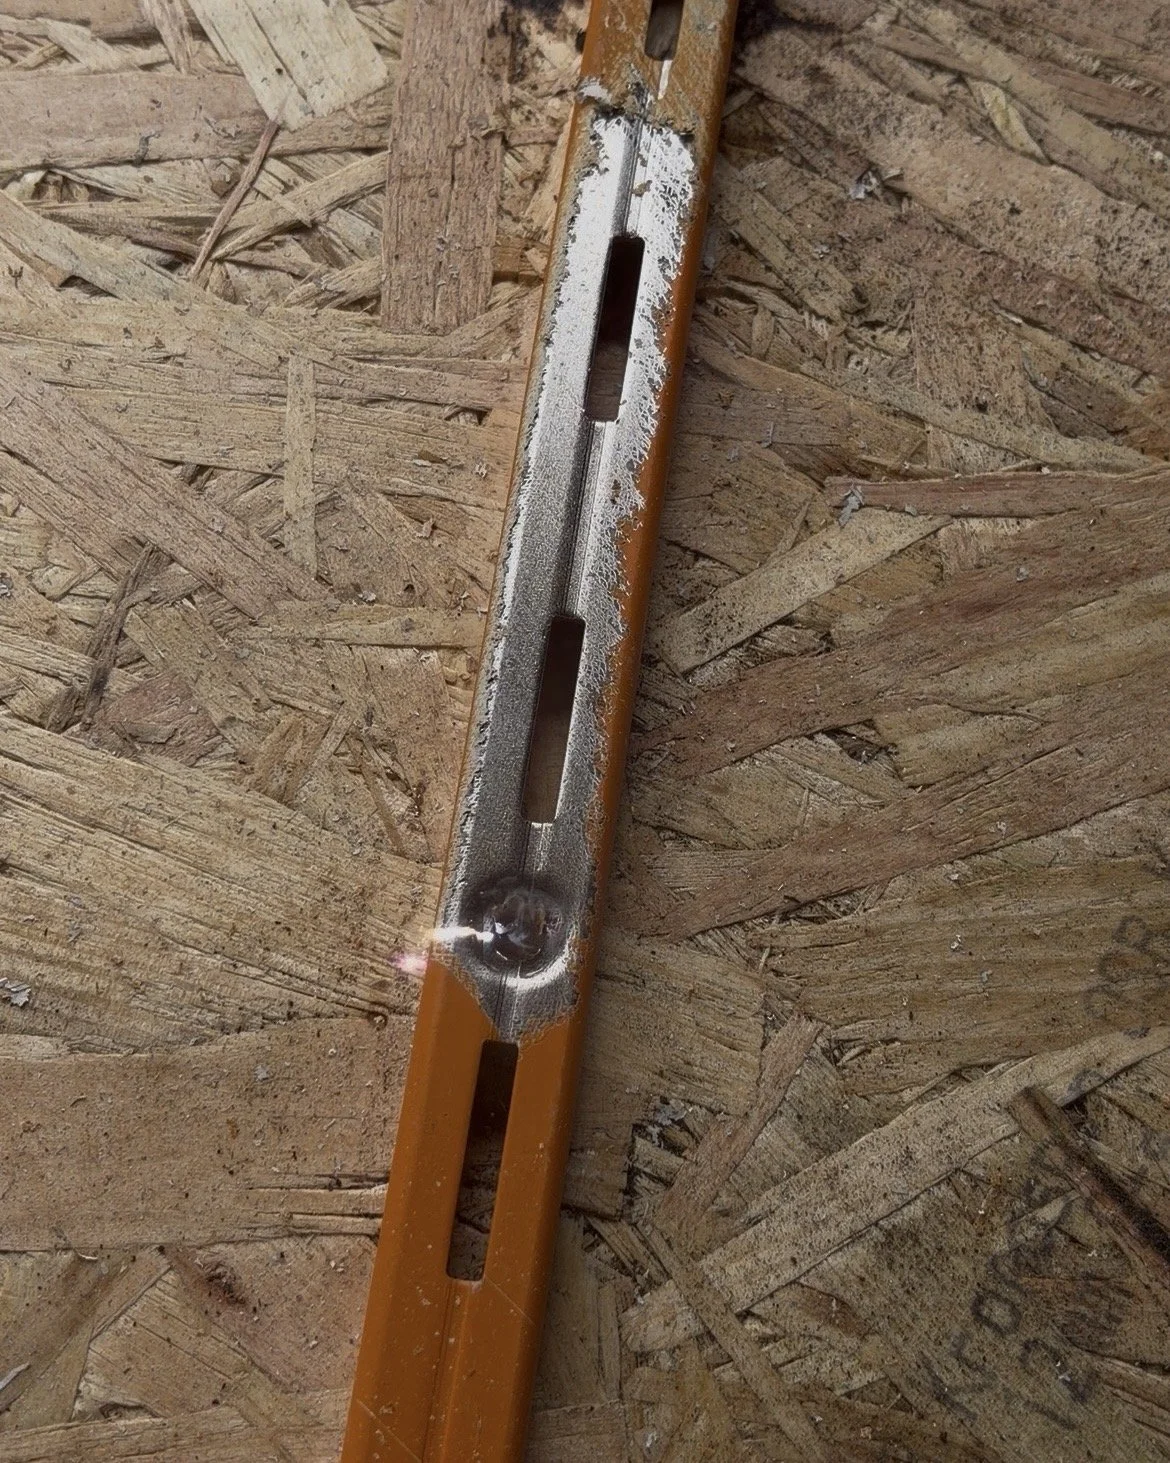
Dokumentiertes RC-Prüfset, kein behaupteter Kundenauftrag:
Drei eigene Aufnahmen zeigen Probeflächen an unterschiedlichen Metallobjekten. Auf einer Münze ist der Kontrast zwischen bearbeiteter und dunklerer Oberfläche gut sichtbar. Eine profilierte Metallwelle zeigt, wie sich ein Ergebnis entlang von Vertiefungen und Kanten beurteilen lässt. An einem länglichen Metallprofil ist eine helle Testzone neben einer rostfarbenen beziehungsweise beschichteten Fläche dokumentiert.
Die Bilder belegen ausschließlich die sichtbaren Prüfbereiche. Sie enthalten keine Aussage zu verwendeter Leistung, Bearbeitungszeit, Schichtzusammensetzung oder Serienfreigabe. Für ein reales Bauteil werden Parameter und Schutzmaßnahmen neu festgelegt. Das Beispiel zeigt damit genau den Zweck einer Probefläche: ein konkretes Ergebnis am tatsächlichen Material prüfen, bevor über die Bearbeitung der Gesamtfläche entschieden wird.
Kundenstimmen zu RC Bautentrocknungsgewerbe
⭐⭐⭐⭐⭐ B. Stöckl
„Alles super“
⭐⭐⭐⭐⭐ T. Wurm
„Sehr empfehlenswert! Der Mitarbeiter war schnell vor Ort und hat sehr zuverlässig gearbeitet. Die Abwicklung war unkompliziert und professionell. Absolut empfehlenswert für alle, die schnelle Hilfe bei der Bautrocknung benötigen.“
⭐⭐⭐⭐⭐ S. Hofmann
„Sehr schnelle Reaktion auf meine Anfrage. Ein sehr vernünftiges und technisch vollständiges Angebot kam umgehend. Nach erfolgter Beauftragung wurden die Arbeiten schnell und zuverlässig ausgeführt. Ich kann die Firma bei Problemen mit Schimmel nur empfehlen.“
Häufige Fragen zur Laserreinigung
-
Nein. Grundmaterial, Beschichtung, Farbe, Wärmeleitung, Geometrie und gewünschtes Ergebnis müssen zusammen bewertet werden. Empfindliche, unbekannte oder stark reflektierende Oberflächen können ungeeignet sein oder besondere Schutzmaßnahmen verlangen.
-
Sie zeigt am tatsächlichen Bauteil, welcher Reinigungsgrad erreichbar ist, ob sich Farbe, Struktur oder Oberfläche verändern und wie hoch der voraussichtliche Aufwand ist. Erst danach lässt sich ein belastbarer Leistungsumfang vereinbaren.
-
Je nach Materialkombination kommen Rost, Oxidschichten, Ruß, Rauchverfärbungen, Farbreste oder andere oberflächennahe Ablagerungen infrage. Nicht jede Schicht lässt sich vollständig oder ohne sichtbare Veränderung des Untergrunds entfernen.
-
Der Laserprozess bringt kein Reinigungswasser und kein zusätzliches Strahlmittel in die Oberfläche ein. Ob ergänzende Reinigungsschritte erforderlich sind, hängt vom Projekt ab. Abgetragene Partikel, Rauch und Dämpfe müssen wirksam erfasst werden.
-
Abhängig von Gerät, Laserklasse und Arbeitsumgebung gehören Gefährdungsbeurteilung, abgesperrter und gekennzeichneter Arbeitsbereich, Abschirmung, geeigneter Augen- und Hautschutz, Absaugung sowie Brandschutz zur Planung. Unbefugte dürfen den kontrollierten Bereich nicht betreten.
-
Eine reine Quadratmeterpauschale ist nicht für jedes Bauteil seriös. Preisbestimmend sind Probefläche, Material, Schicht, Geometrie, Zugänglichkeit, Schutzaufwand, Absaugung und erreichbare Arbeitsgeschwindigkeit. Nach der Probefläche kann RC die Leistung nachvollziehbar anbieten.
Laserreinigung für Ihr Bauteil prüfen lassen
Senden Sie Fotos des Bauteils, Angaben zu Material und Verschmutzung sowie die ungefähren Abmessungen per WhatsApp. Für eine direkte Abstimmung erreichen Sie RC unter 0160 96684063. Eine Ausführung wird erst nach Prüfung der Oberfläche, Planung des sicheren Arbeitsbereichs und Freigabe einer Probefläche festgelegt. Für planbare Anfragen steht außerdem das Kontaktformular zur Verfügung.